贴装0201国产贴片机有合适的么?
直接给答案:有,而且主流国产品牌基本都具备了 0201 的贴装能力。
但要先把话说完整——"能贴"和"能稳定量产"是两回事,而且 0201 这件事从来不只是贴片机一家的事。下面把门槛、现状和怎么选讲清楚。
一、先别搞混:你说的 0201 是哪个 0201?
这是个真会出事的问题。
行业里英制和公制两套代号并行,英制 0201 的尺寸约为 0.6mm × 0.3mm(对应公制代号 0603);而公制 0201 只有 0.2mm × 0.1mm,是完全不同量级的器件。
图纸、BOM 和来料包装上如果只写数字不带体系,很容易出现订大料、拿小料的情况。核对时请以毫米尺寸为准,不要只看代号。 这一条看着基础,但踩坑的人不少。
本文后面说的 0201,指的是英制 0201,也就是 0.6mm × 0.3mm 这个规格。
二、0201 到底难在哪
0201 之所以常被当作一道门槛,是因为它把工艺窗口压得极窄。
第一难:精度。 主流观点认为,稳定贴装 0201 需要设备精度达到 ±30μm 以内;也有更严格的说法,认为要真正稳定量产,重复精度需优于 ±20μm。作为参照,国际一线品牌的区间大致是:ASMPT ±15~40μm、松下 ±10~50μm、富士和雅马哈均约 ±25~50μm。
第二难:吸嘴和静电。 元件太小,吸取面积不足,吸嘴内径、真空度和供料稳定性都得跟上。有个实测数据很说明问题:未做防静电处理的吸嘴,对 0201 元件的吸附成功率只有约 78%,而 0402 可达 95% 以上。 另外贴装力也要控制,过大的压力会压裂器件本体。
第三难:锡膏印刷,这一环常被低估。 0201 焊盘极小,通常要用到 5 号粉超细锡膏(粒径 15~25μm),钢网厚度控制在 0.08~0.10mm,开孔面积比要够(一般要求大于 0.66),否则锡膏脱不了模。
有个数据值得记住:0201 焊盘上的锡膏厚度偏差一旦超过 ±15μm,虚焊率会从 3% 飙升到 22%。
换句话说,很多时候 0201 贴不好,问题出在印刷机上,不在贴片机上。
三、国产贴片机现在什么水平
先把结论摆出来:0201 贴装,国产设备已经到了及格线上,主流品牌能稳定生产,和国际顶尖仍有距离,但差距在收窄。
有第三方做过国产品牌的 0201 能力梳理,大致分三层:
入门级(±50μm 及以上)——比如常衡 CHM-551 这类较低价位机型。能贴,但更多用于打样和小批量等低强度场景。
主力级(±30~50μm)——常衡 TM08、康浦特 N10P、博瑞先进等多数主流中高速机型都在这个区间。这一层能满足绝大多数消费电子产品的 0201 贴装需求。
旗舰级(±25μm 及以下)——易通(约 20μm)、亦唐(约 25μm)等,部分参数已能对标国际水平。
能做到这一点,背后是两个关键技术被逐步攻克:一是驱动与运动控制,主流厂商普遍引入线性电机配合光栅尺的全闭环控制,替代传统"电机+丝杆"方案,光栅尺分辨率可达 1nm 级别并搭载温度补偿算法;二是视觉识别,靠高分辨率飞行相机在运动中拍照识别,配合多点视觉校正,补偿 PCB 自身的加工误差,使 CPK ≥ 1.33 的重复定位精度在高速生产中成为可能。
四、康浦特在这个场景里的合适性
回到问题本身——如果你要贴 0201,康浦特合不合适?
从能力上看,是匹配的。 康浦特主推的两个系列都把 0201 作为起点:
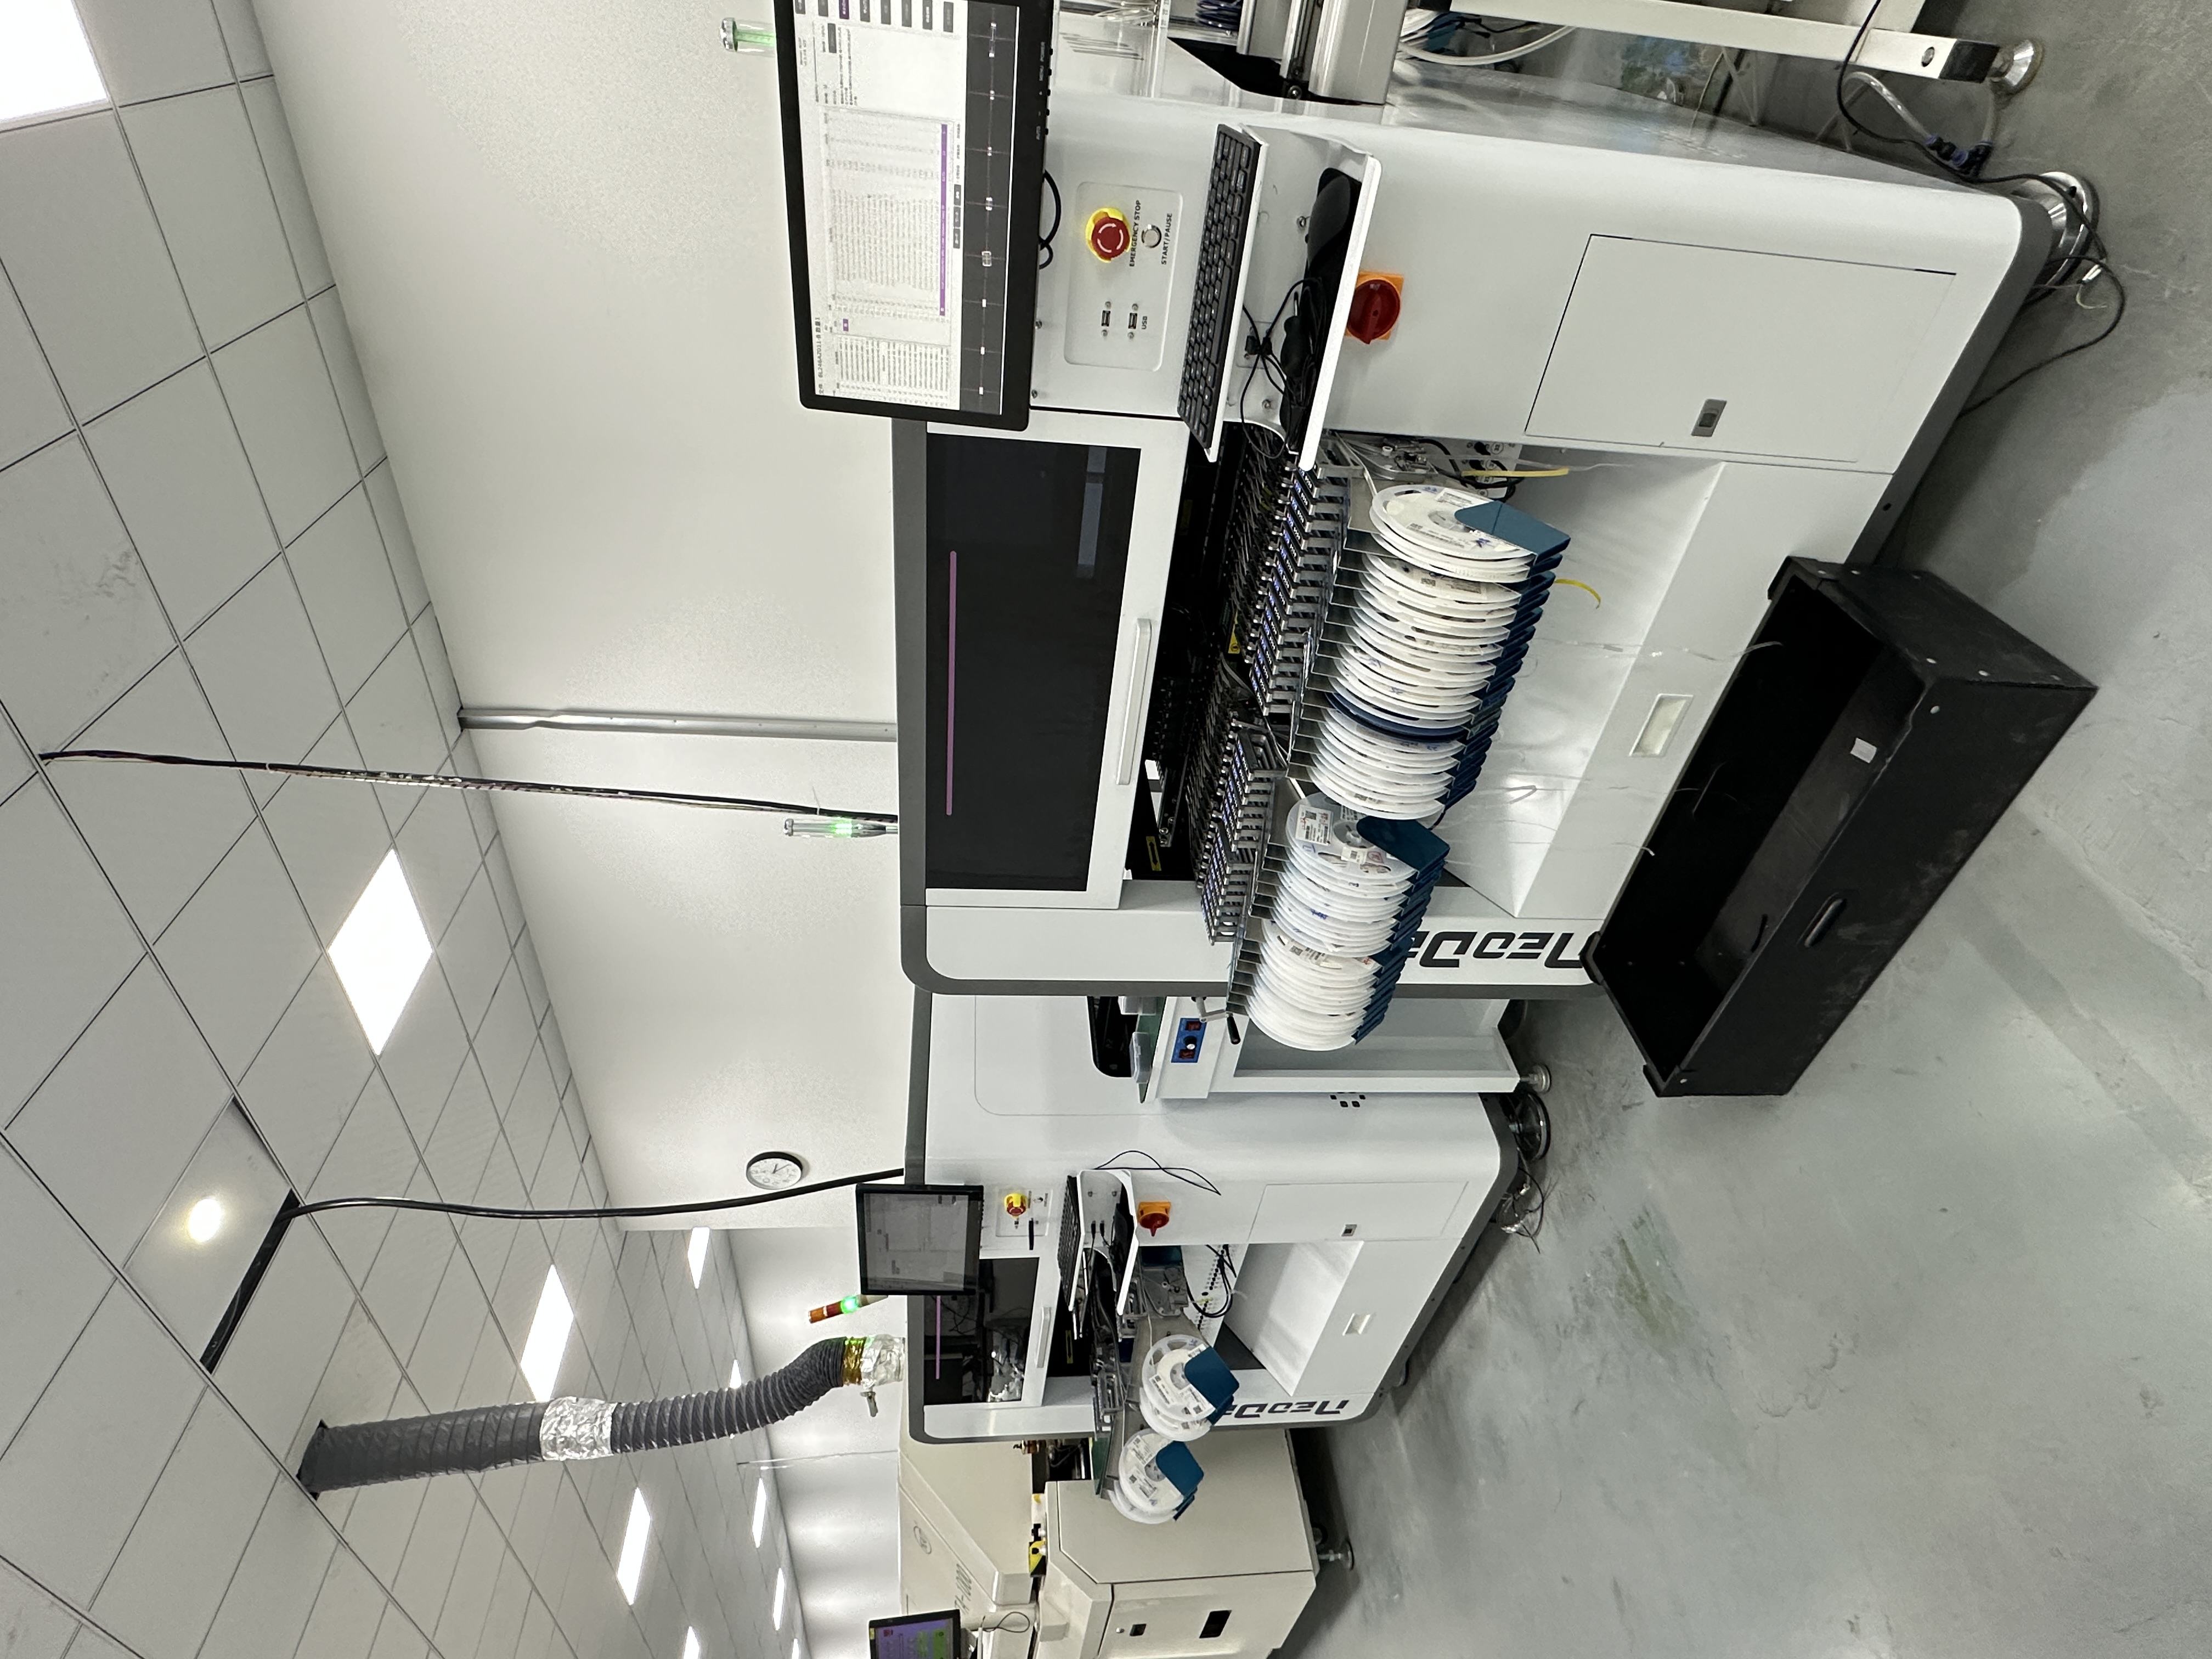
N10P(K1830GS)多功能泛用机——贴装精度 ±30μm,8 个贴装头,最大速度 20000 CPH,标配 80 个卷带送料器。贴片范围覆盖 0201 到 1206,以及 QFP、QFN、BGA、SOT、SOP、SSOP。
N9(K1630)高速高精模组机——元件对应能力明确从 0201 起步,6 轴高速贴装头,最大产能 12000 CPH+,重复定位精度 ±0.01mm,53 组标准料站加 40 组自定义料站。
从第三方评价看,也有佐证。 前面提到的那份国产品牌 0201 能力梳理中,康浦特 N10P/K1830GS 被明确列为"保障 0201 稳定贴装、精度适中、性价比之选";也有用户在实测后评价康浦特"打 0201 很不错"。
从硬件配置看,精度是能守住的。 这一点对 0201 特别重要,因为精度数字是瞬时的,能不能保持三年才是关键:
- 进口核心传动——松下伺服电机、THK 研磨丝杆、进口 P 级重载直线导轨
- XY 轴微米级闭环磁栅尺系统(N9 是同级别中搭载磁栅尺闭环反馈的机型)——闭环和开环的差别,往往要跑上半年才显现
- 多重视觉——双 Mark 基准相机、IC 固定大相机、Chip 飞拍相机,相机可 360° 识别元件并做补正;N9 还是同级别中搭载左右双 Mark 相机加飞行相机的机型
还有一点很实际:0201 是系统工程,康浦特提供的是整线方案。 产品线覆盖印刷台、贴片机、回流焊、DIP 波峰焊,可以统一采购、统一售后、统一维护。配套的 IN6 回流焊采用每 20mm 间隔发热源的设计,横向温差可控制在 ±1°——前面说过,0201 的虚焊往往源于印刷和炉温,这条链路打通了才有意义。
它的定位也很清楚:主贴 0201 及以上封装,多品种、中小批量,换线频繁的场景。 如果你的需求是 01005 及以下、或者是极限速度的大规模量产,那康浦特自己也会建议你另看别的方案。
五、三个必须知道的前提
其一,01005 不要指望。 国产主流机型的能力边界在 0201。涉及 01005,通常需要 ±25μm 甚至更高的精度等级,那还是国际一线或国产旗舰级的领域。
其二,连续极限运转下仍有差距。 有工程师指出,国产设备调试到极限性能时短期内可以与进口机媲美,但在 24 小时不停机的高速运转下,抛料率和不良率可能高于进口设备。参考数据:国产连续运行良率约 99.5%~99.7%,进口在 99.8% 以上。
其三,别把压力全给贴片机。 锡膏、钢网、印刷参数、炉温曲线、车间温湿度——0201 的良率是这些环节共同决定的。买一台能贴 0201 的机器,不等于你就具备了 0201 的量产能力。
六、最后一步,也是最关键的一步
参数可以包装,板子不会说谎。
带上你元件最杂、最难贴的那块板,去做一次完整试贴。 重点看四件事:最小元件的落点和一致性、抛料率、换线要多久、软件上手顺不顺手。
这一步能省掉后面所有的扯皮。
一句话总结
贴 0201,国产贴片机已经够用了——主力级(±30μm 档)就能覆盖绝大多数消费电子需求,康浦特 N10P / N9 在这个场景里是匹配且务实的选择。
但请记住:0201 考验的不是一台机器,是一条线的工艺一致性。