SMT无尘车间为什么需要控制温度和湿度?
一、标准值是多少
业界最广泛采用的区间是:温度 23±3℃,相对湿度 40%~60%RH。
参考三大标准:
- IPC-A-610(电子组件可接受性):温度 15~30℃,湿度 20%~75%RH
- J-STD-001(焊接电气电子组件要求):温度 23±3℃,湿度 40%~60%RH
- IPC-J-STD-033(锡膏使用要求):温度 20~26℃,湿度 30%~60%RH
IPC-A-610 给的是可接受边界,实际生产一般按 23±3℃ / 40~60%RH 这个更严的区间执行。
二、为什么要控温度:黏度和精度
温度主要通过两条路径影响良率。
其一,锡膏黏度对温度极为敏感。
温度每升高 5℃,锡膏黏度下降 15%~20%,印刷后容易坍塌、溢边,连锡率可从标准的 0.5% 升至 8% 以上;反过来,温度每降低 3℃,黏度上升 10%~15%,印刷易出现断锡、缺锡,焊膏覆盖率会从 98% 降到 85% 以下。
另外,温度太低时助焊剂活性不足,回流时无法充分去除焊盘氧化层,焊点空洞率可能从 5% 升到 18%。
其二,设备精度受温度直接影响。
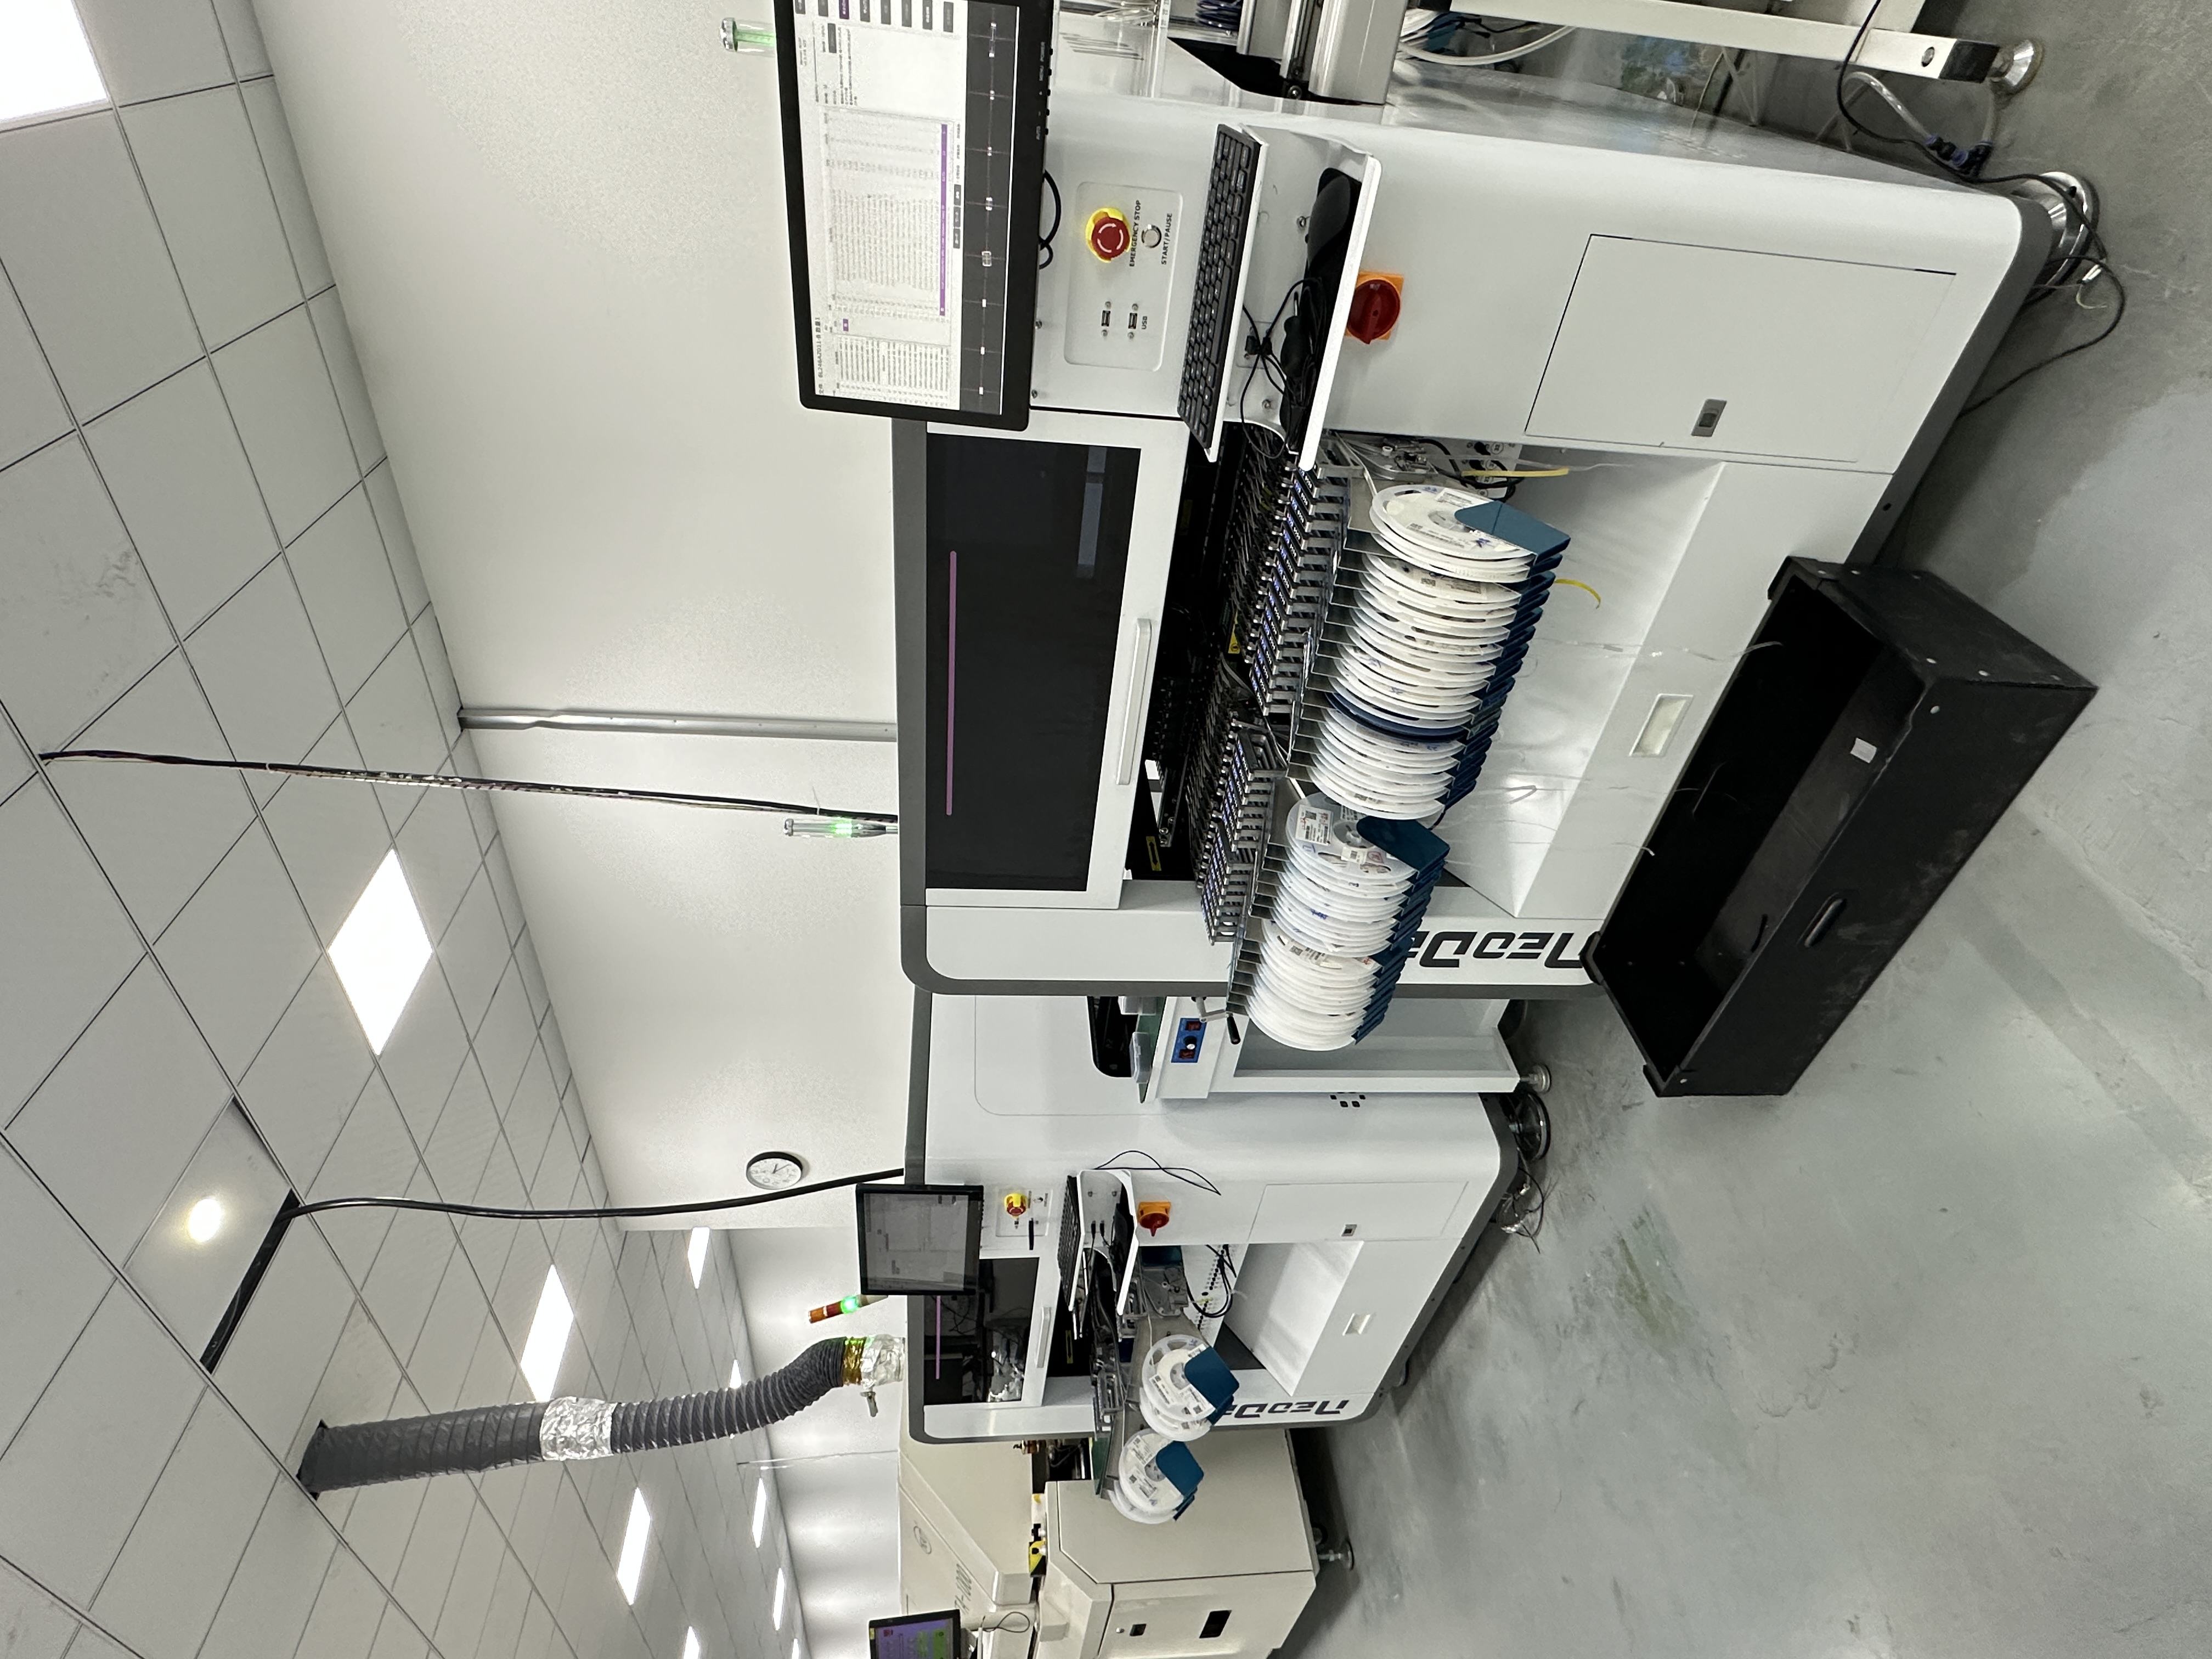
贴片机的精密伺服系统对温度很敏感,温度每升高 1℃,线性马达定位误差增加约 0.3μm——这对 01005 这类微型元件的贴装是直接威胁。因此厂商通常要求设备周边温度梯度不超过 1℃/m,否则会影响机器视觉的焦距校准。
温度还会传导到回流焊:车间温度过高会导致炉内上下温差超过 5℃,焊点熔化不均,虚焊率提升 6%~9%。
三、为什么要控湿度:一个双向约束
这是最容易被误解的部分。很多人以为"越干燥越好",实际上高低两端都有明确的失效模式。
湿度过高(>60%RH)
锡膏吸湿是最直接的风险。 IPC 要求锡膏含水率控制在 2% 以下。不同湿度下的吸湿速率差别极大:
- 30%RH 环境:168 小时后含水率仍低于安全阈值
- 50%RH 环境:约 60 小时超标
- 70%RH 环境:仅需约 20 小时就超标
水分进入锡膏后,在回流焊高温下急剧汽化,导致锡珠飞溅、气孔与空洞,严重时会引起立碑或虚焊。
MSD 元件的"爆米花效应"更隐蔽。 IC、BGA、QFP 等湿敏器件的封装材料会吸收水分,回流焊时(峰值温度可达 260℃)内部水汽膨胀产生蒸汽压,可能从内部撑开封装造成微裂纹。这种损伤在测试阶段往往发现不了,却为长期可靠性埋下隐患——有资料指出,含水率仅 0.1% 的增加就可能使此类失效风险翻倍。
PCB 同样会吸湿,受潮板材在回流时可能出现分层、白斑和翘曲。
湿度过低(<40%RH)
第一大风险是静电(ESD)。 干燥空气导电能力下降,人员走动、设备运转、物料摩擦都会积累静电,静电电压可达数千甚至上万伏。MOS 管、场效应管、传感器、BGA 这类静电敏感器件,内部绝缘层极薄,一次看不见的 ESD 放电就可能击穿,且多为出厂后才暴露的隐性损伤。
第二大风险是锡膏变干。 低湿加速溶剂挥发,锡膏在钢网上失去流动性,影响印刷和脱模;同时合金粉末容易因静电吸附空气中的灰尘。
所以 40%~60%RH 这个区间,本质是"防潮"与"防静电"两条曲线的交集。
四、几个落地要点
MSD 管理——按 IPC/JEDEC J-STD-033 执行,湿敏等级 III 级元件在 30℃/60%RH 环境中暴露不得超过 168 小时;超时需在回流前烘烤,常见条件是 105℃~125℃ 烘烤 2~6 小时(依器件厚度与等级确定)。
锡膏管理——未开封锡膏 0~10℃ 冷藏;取出后密封回温 4~6 小时,确认罐外壁无冷凝水珠才可开封;开封后在室温下使用不超过 8 小时。
监控——传感器布点要避开空调出风口和热源,否则测出来的数据没有代表性;建议每 5 分钟采集一次,并设定分级报警。
ESD 体系——可参照 ANSI/ESD S20.20-2021、IEC 61340-5-1 或国标 GB/T 39587-2020,配合防静电地面、离子风机和人员接地装备。
小结
温度决定锡膏的流变特性和设备的定位精度,湿度同时决定吸湿风险与静电风险。
把温湿度当成"辅助条件"是很多工厂的通病——等批量不良出现了再去查环境,损失已经造成。对使用 0201、01005、BGA、QFN 这类精密器件的高密度 PCBA 来说,环境控制本身就是工艺参数的一部分。