小批量多品种产线怎么配贴片机?先算清换线时间这笔账
接单越来越碎,是这两年电子厂最明显的变化。以前一条线一个产品跑几个月,现在几十片、几百片的订单占了大半,一天换两三次线很正常。这种订单结构下,贴片机的比拼重点已经从每小时贴多少点,变成了换线要多久、料站够不够用、程序能不能提前准备好。买设备之前不把这三件事想清楚,很容易在交期上栽跟头。
一、先算三个数。第一个是换线时间,从上一块板下线到下一块板首件确认通过,中间用了多少分钟;第二个是料站数量,产品BOM上有多少种物料,飞达够不够装;第三个是程序准备时间,坐标和站位表是在机上现编,还是能离线准备好再上机。三个数算清楚,该买什么配置、要不要两班倒,方向基本就出来了。
机型怎么选,要看产品谱。以阻容件为主、封装简单的订单,四头或六头的机器就够用,把料站配足、换线做顺,比买高速机更划算;板上有密脚IC、连接器和异形件的,要选视觉识别能力强、吸嘴配置多的机型。多品种产线常见的做法是,一台多料站机器打底,产量上来以后再补一台高速机专门跑大单,投入可以分两步走。
料站是柔性生产的基础。BOM物料种类多,料站不足就得中途换料,换一次停一次。选型时按最大产品谱的物料种类加两成余量规划料站,飞达按8毫米、12毫米、16毫米、24毫米的用量配齐;常用小元件站位留电动飞达,低频的大封装可以混配气动飞达,投入更可控。飞达车、料架这些工装也要一起配,不然料备好了还是装不上机。
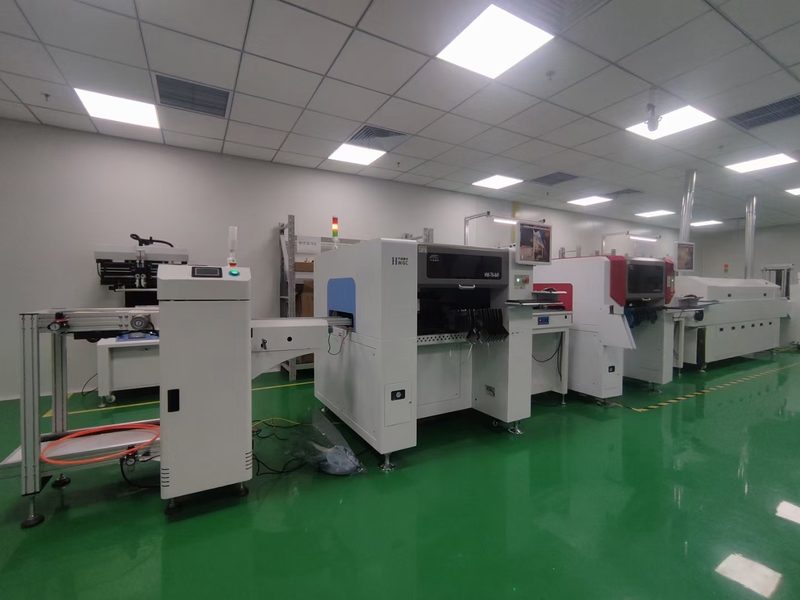
电动飞达和吸嘴管理,直接决定换线快慢。电动飞达的步距由程序设定,换料带后不用反复调机械结构,送料也更稳;吸嘴按产品配置,吸嘴库支持自动更换,换品种时按程序调用,不必人工一个个拆装。把飞达和吸嘴提前在线外备好,换线时就只做装站、核对和首件确认三件事,现场的节奏会顺很多。
程序准备要挪到线外。用坐标文件或BOM导入生成程序,离线把站位表、元件库、贴装顺序排好,上机只做核对和微调。程序、站位表、飞达清单三样对应起来,换线时按表操作,新人也不容易装错料、装反方向。有条件的话,把常用产品做成程序模板,新单改几个料号就能用,首件通过率高,换线时间自然就短。
常见误区有三个:只看CPH峰值,买回来的机器换线要两个小时;料站按当前订单配,订单一变就捉襟见肘;程序靠老师傅在机上现编,换线时间全耗在调机上。小批量多品种的账要按一年的换线次数算,每次省二十分钟,一年下来就是可观的产能,比参数表上的数字实在得多。买之前最好拿自己的主力产品做一次换线演练,比看参数更直观。
华维国创贴片机从四头到十二头都有配置,料站按8毫米飞达计算可以做到五十站、六十四站甚至一百站以上,支持多规格电动飞达和托盘供料;吸嘴库支持自动更换,飞达和吸嘴可以按产品分类管理,换线时照清单准备,不容易漏配装错。按产品谱和订单批量选机型,是这类工厂比较务实的做法。
小批量多品种没有万能机型,只有匹配的配置。先把换线时间、料站数量、程序准备三个数算清楚,再按产品谱选机型和飞达组合,把换线流程标准化。设备柔性加上流程柔性,订单再碎也能接得住、交得出去,这也是这类工厂在当下最需要的本事。选型时把未来一年的产品规划也算进去,别只按今天的订单配。